2017年02月
2017年02月28日
至上命題 9sec!! VMAX計画 ��
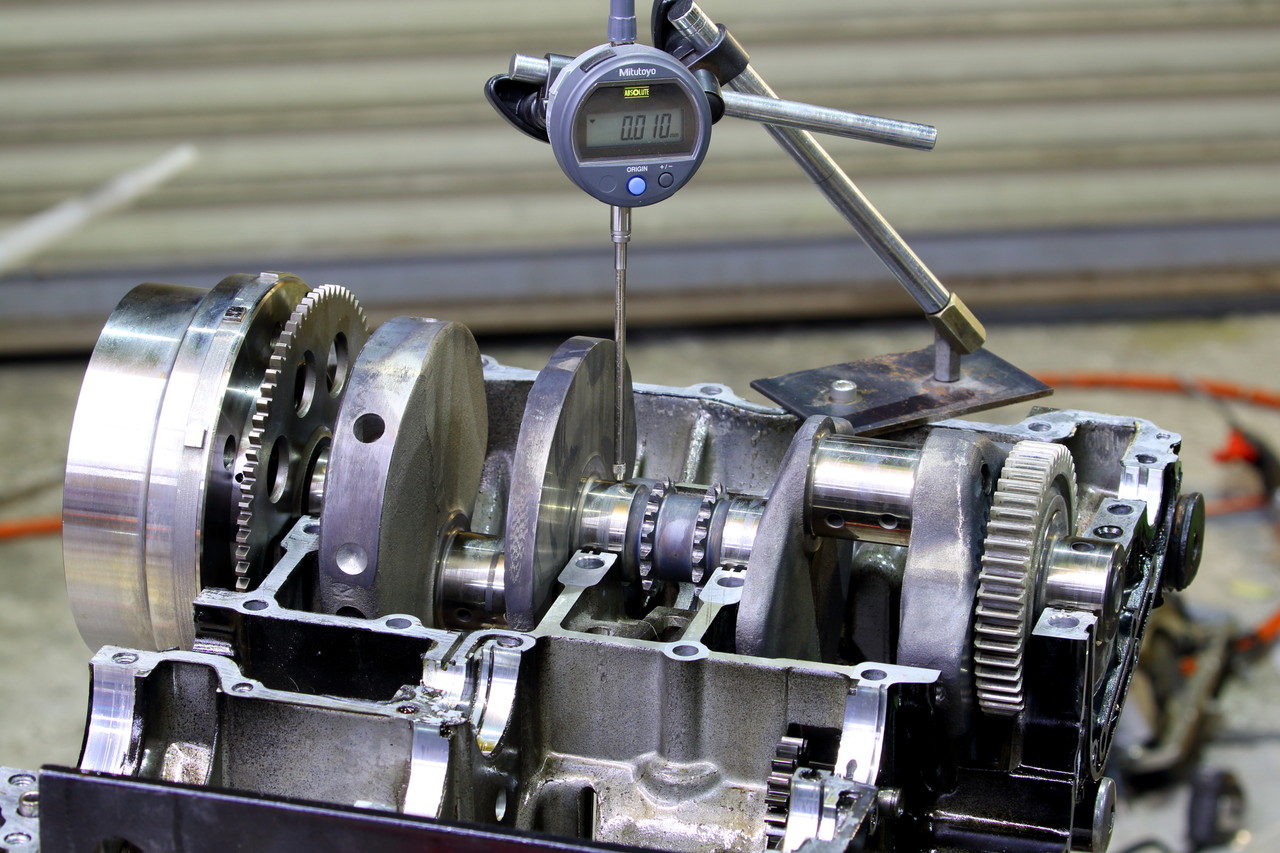
前回焼きついてしまったクランクのスペアを準備するために部品取りのエンジンをバラしたVMAX1200ですが、用意した部品取りエンジンから取り出したクランクも程度も良く一安心できたので、今度は今まで使用していたエンジンの仕様を把握して今後の仕様と対策を考えていきます。
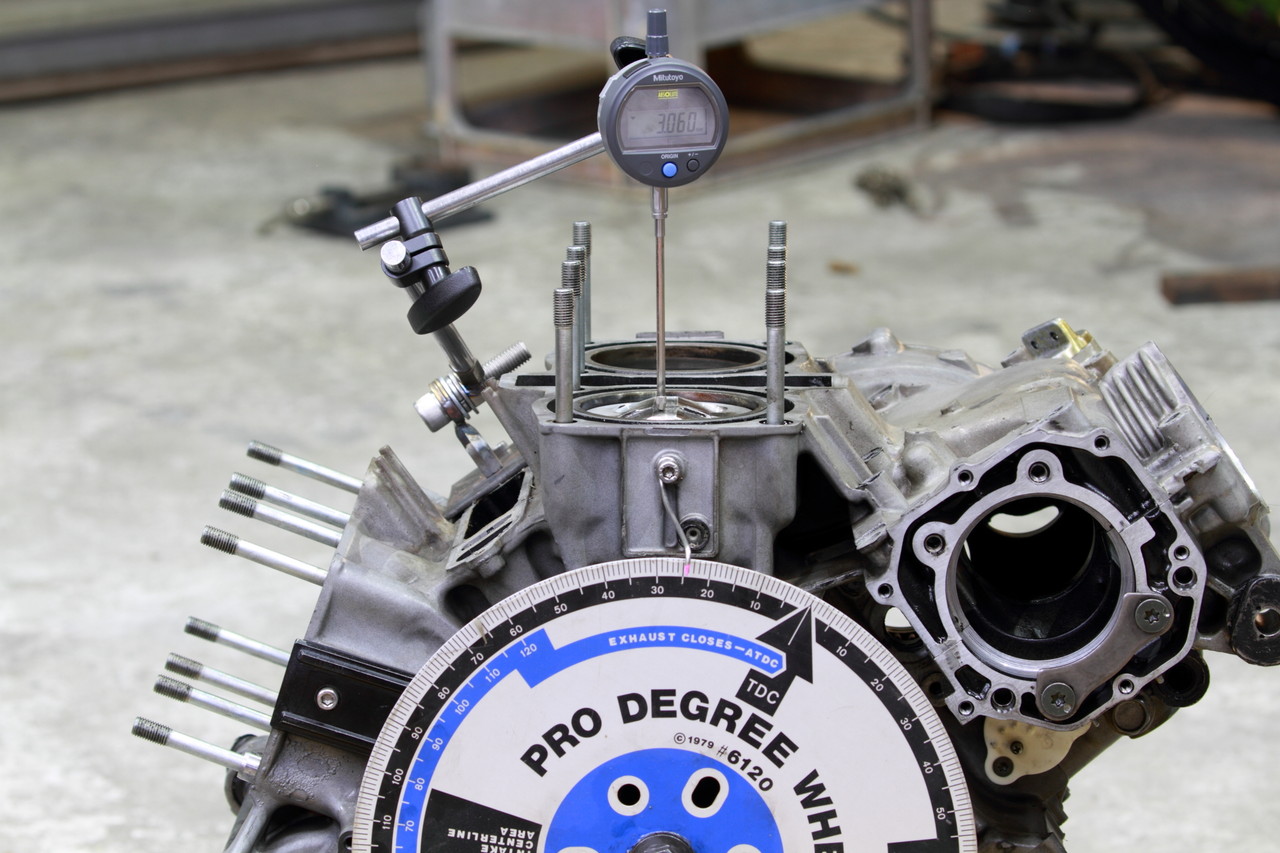
で、作業をする際にいつものようにエンジンスタンドを使用して・・・と行きたかったのですが、V型エンジンだとエンジンスタンドにセットした状態では水平が出せず、4輪のエンジンを整備する時のようにサイドからマウントさせようか・・・とか悩みつつ、エンジンブロックやクランク自体の重量があって下手にマウントするとケースが割れそうで怖いので上手いこと収穫箱にセットして圧縮比の計測を行いますが、このマウントのし難さという部分が後々ネックになる事に・・・。
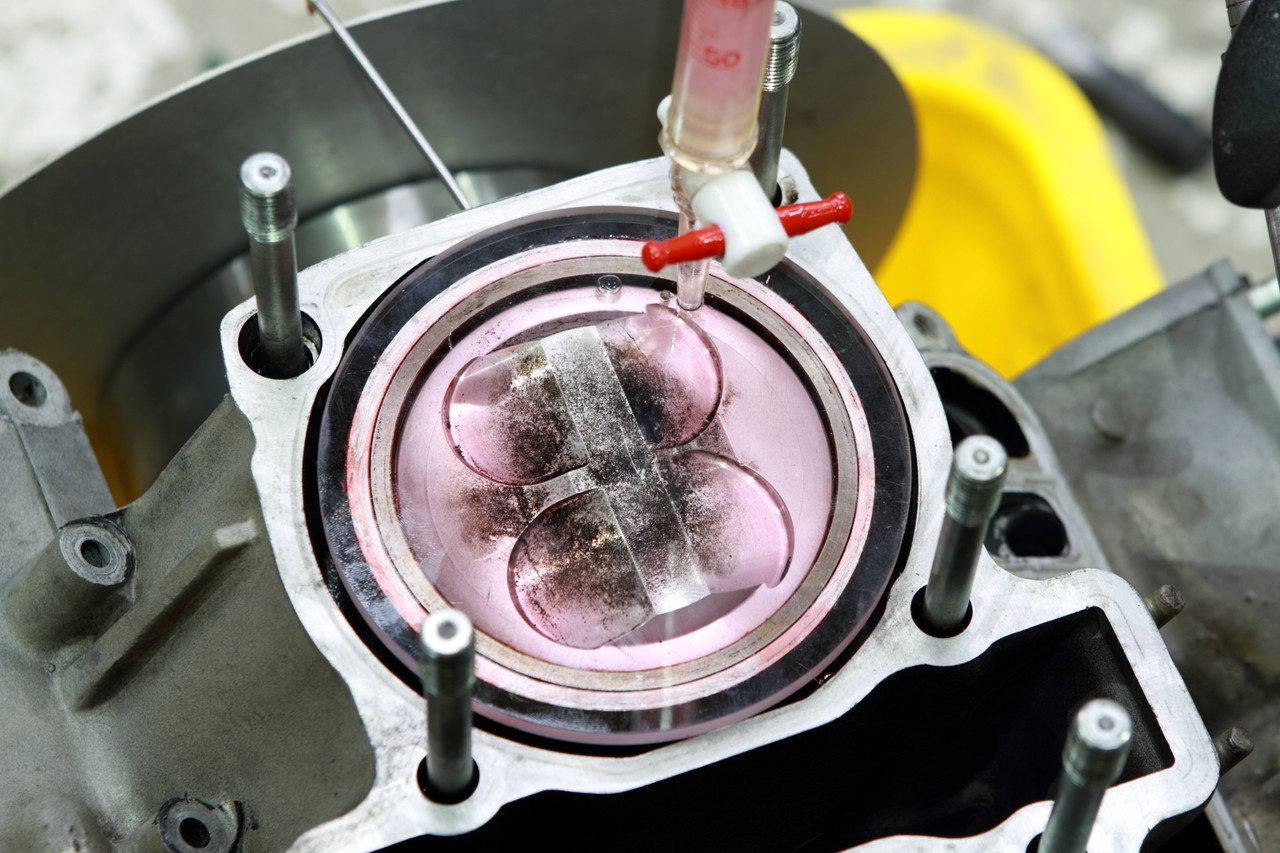
そしてシリンダー容積を測って
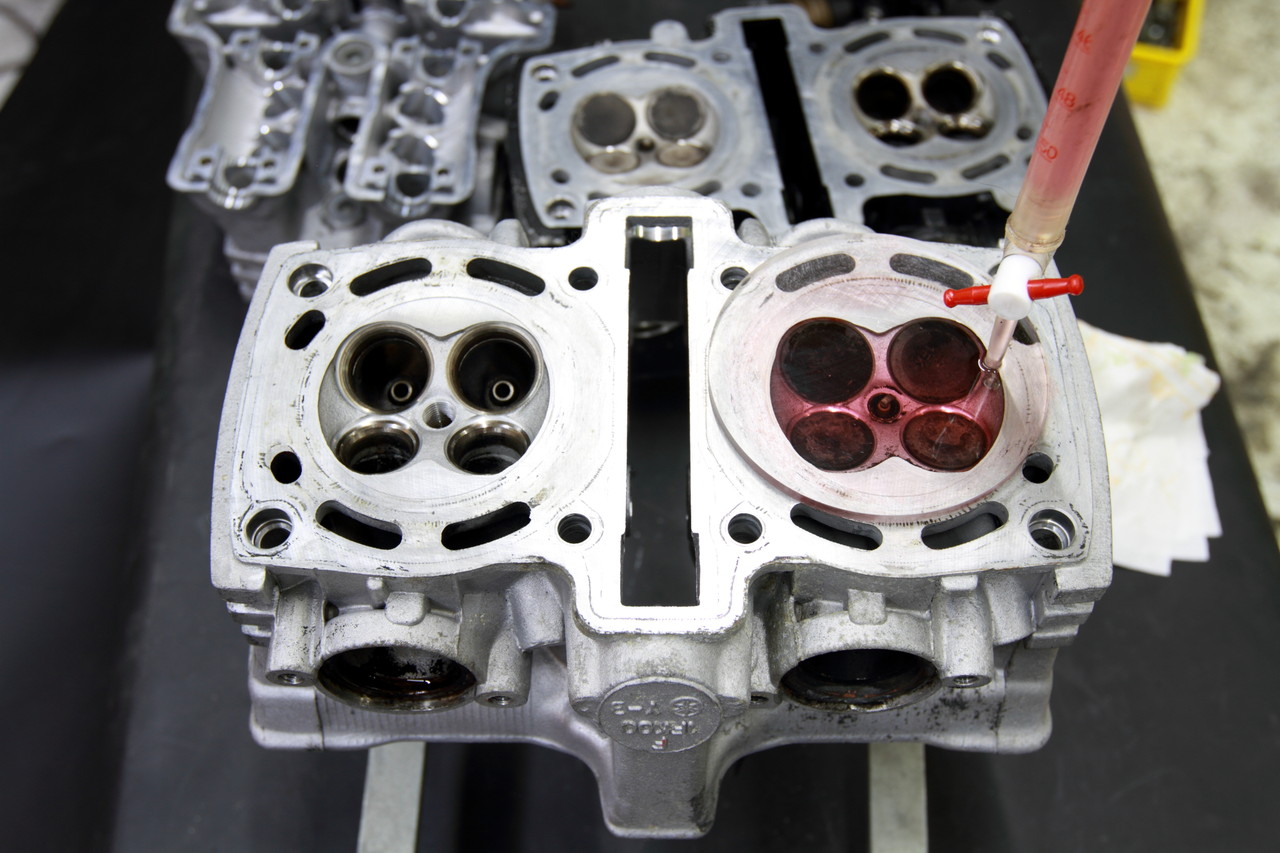
燃焼室容積も測って現仕様での圧縮比を確認し、その後部品取りエンジンから取り外したシリンダーヘッドの燃焼室容積も測って圧縮比を算出して比較しつつ、以前のエンジンの大凡の仕様内容を確認したら・・・
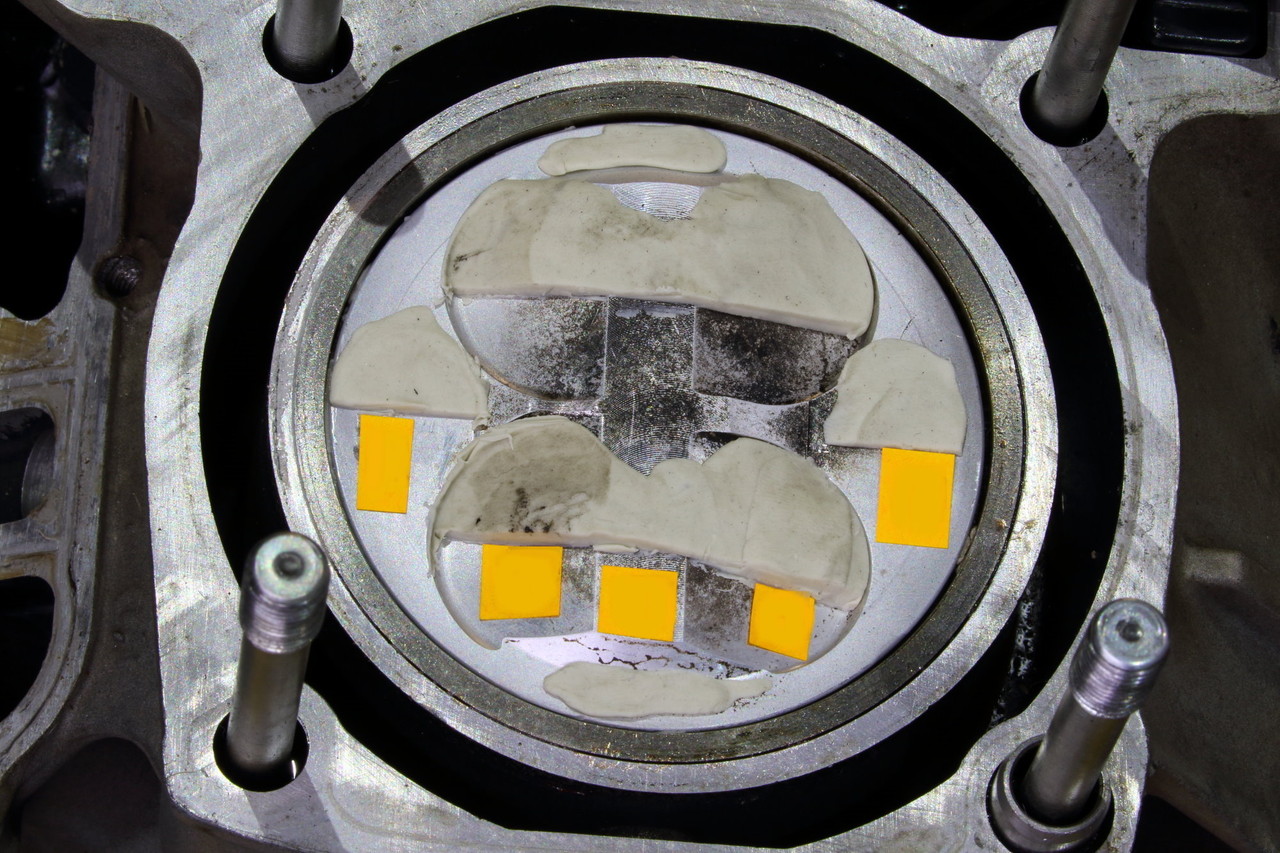
それぞれの部品をパーツクリーナーで洗浄して今度はピストントップに粘土をセットしたら、シリンダーヘッドやカムシャフトをサービスマニュアルを元に規定通りに組み付けて、クランクを回して実際にエンジンが動いている時のそれぞれのタイミングとクリアランスを押し潰された粘土の厚みを測り、その数値を元にどこまで余裕があるか?またその余裕の中で如何に効率を上げる仕様が出来るか?を検討していきます。
※ 前回製作時の仕様や内容など計測した各数値は伏せさせていただいております。
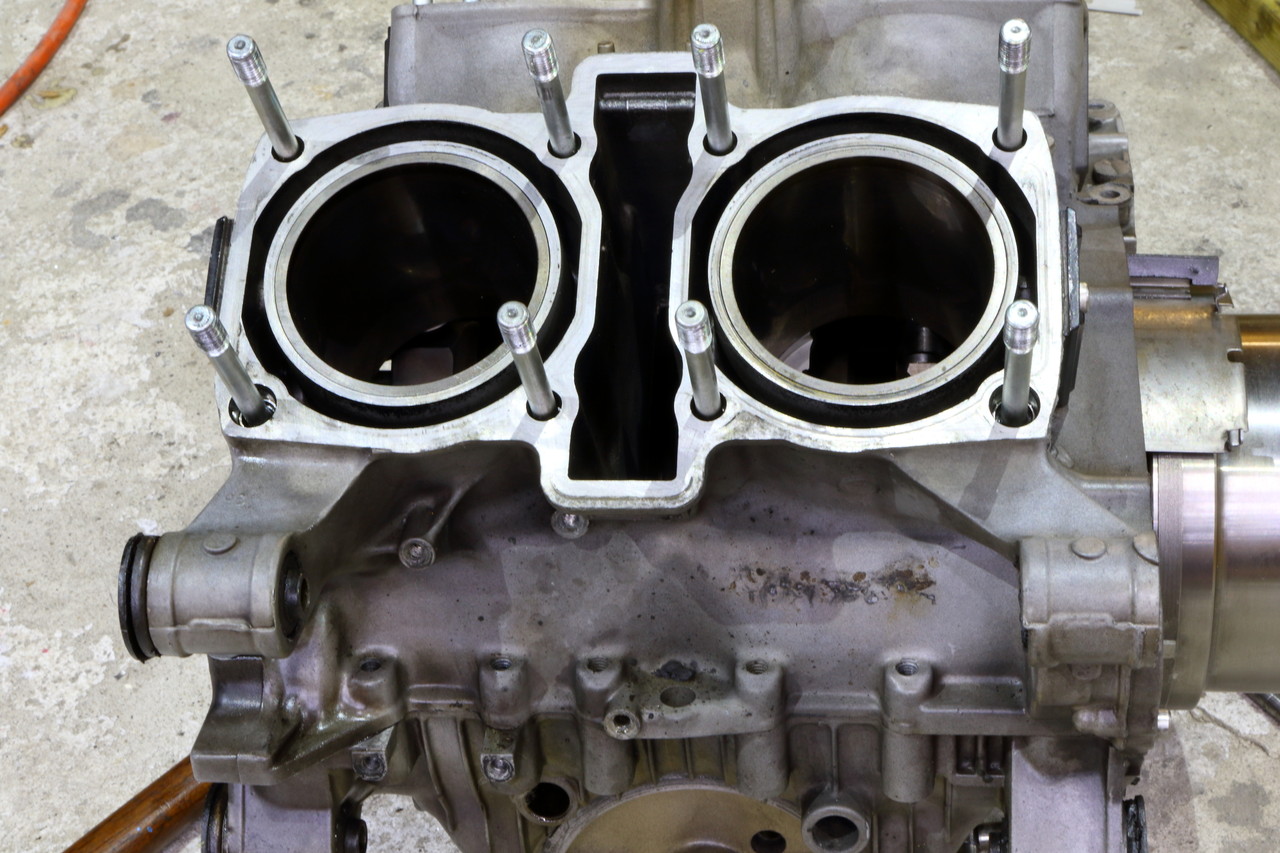
で、今回10年近く今までの仕様で挑戦してきて成しえなかった0-400m 9秒台入りを達成させる為には清く正しく逞しくみたいな綺麗ごとじゃダメだろうな。と。
普段のオーバーホールとは違う考えでハイリスクでも記録を狙える可能性を求めたレース仕様で行く方向で考えが纏まり、オーナーさんの同意も得られたので早速作業を開始しました。
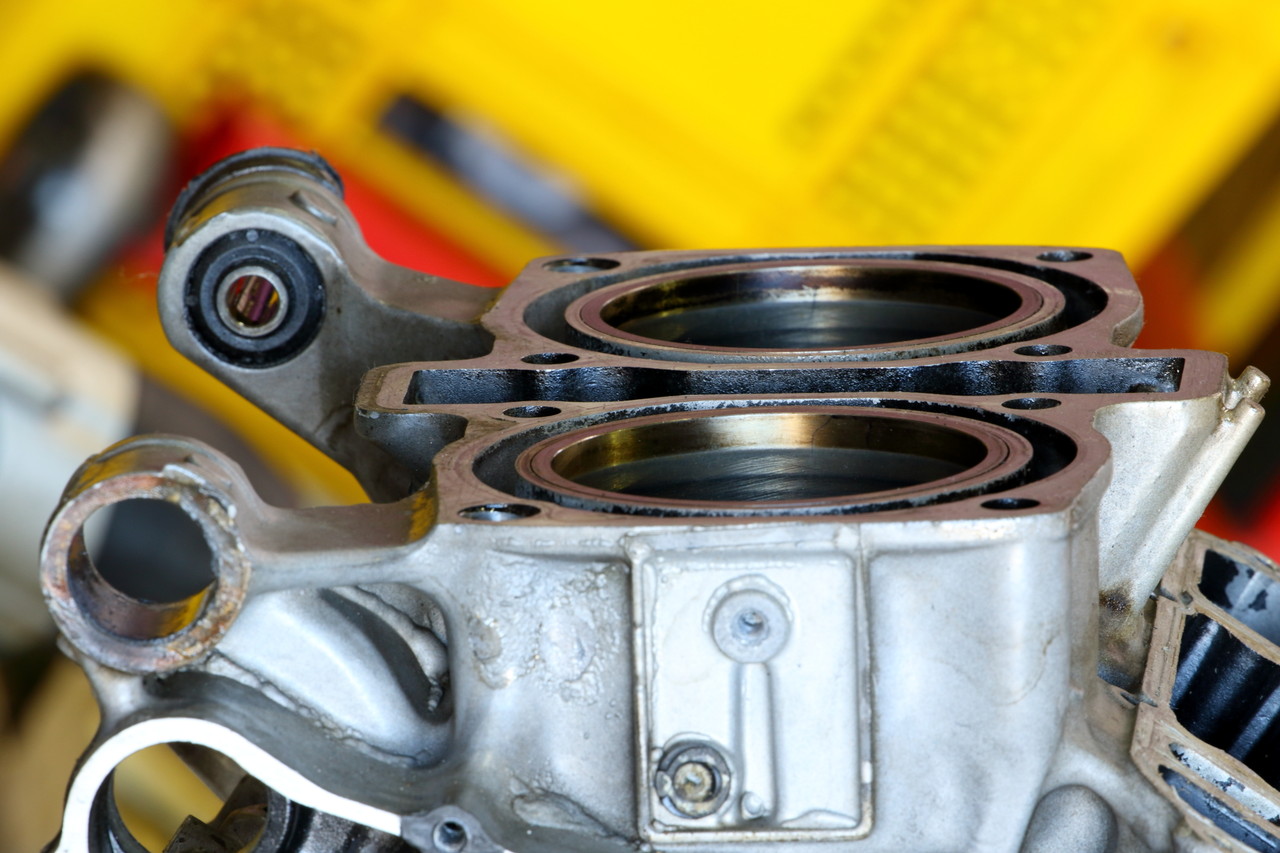
で、まず問題となるのが自分はエンジンを作る時にヘッド側単体ではなくシリンダー側も面研する事が多いのですが、今回シリンダーの面研を行うに際してこのシリンダーのライナーの飛び出しが2箇所で0.2mmほどあり、前回製作した際にこの状態で組んだのか? それともエンジンが稼働中に動いてしまったが為に飛び出してしまったのか? が分からずちょっと参ったなぁ・・と。
もし以前の製作時にこの状態のまま組んでしまっていたのであれば、今回の加工自体に問題はなく指定量を面研してもらって終わりなのですが、仮にエンジンが稼働中に動いてしまって飛び出している場合に、エンジン始動後にまた動いてしまって飛び出しを削った分がマイナスとなってガスケットのシール不良を起こす恐れがあるので果たしてどっちだろうか・・・?と。。。
とりあえず内燃機屋さんに送って作業前に一度確認してもらう事にしたのですが、ここでまた問題発生で・・・
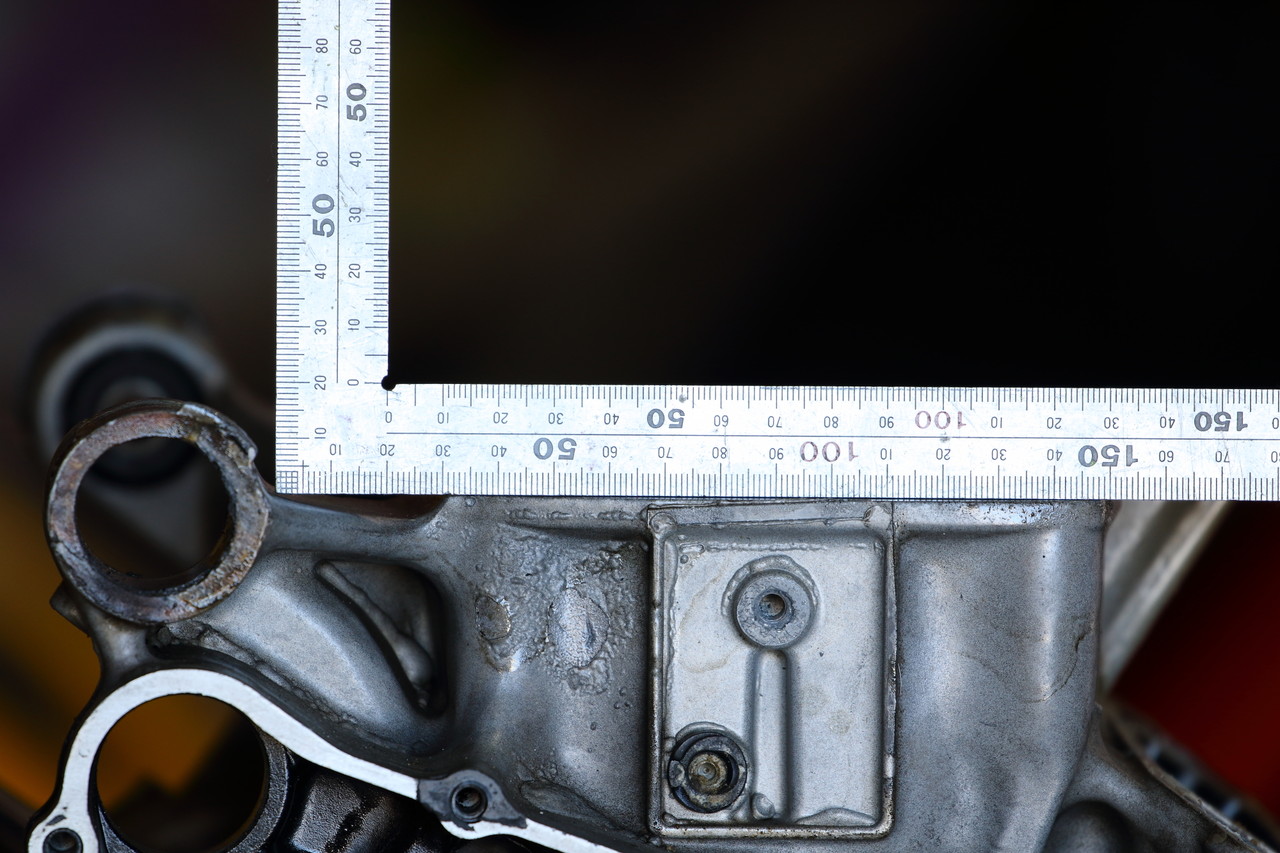
仮にライナーの件がパスできても今度はシリンダー上面より上に突き出ているエンジンマウントが邪魔で面研が出来るか分からないと・・・。
ついでにエンジンケースが長くてライナーを上手くセット出来ずプレスが掛けられないから何とか別の方法で確認してみると^^:

で、結果的に叩いても動かず、不安要素は残したくないので一度ライナーを抜いて確認してもらった結果、ライナーが専用のボンドで付いていたらしく、その余剰なボンドで若干浮いてしまっていたとの事で一件落着かと思いきや・・・今度は機械にセット出来ないからライナーを圧入出来ないかも・・・とVMAXエンジン恐るべし・・・。で、だから前回製作時に糊付けしたのかもな。と考えつつ、現在山あり谷あり何とか打開策も見つかり順調に高い精度で加工中です^^
2017年02月19日
1200℃対応 耐熱セラコート グレーシャーシリーズ
今月は何だかお問い合わせと作業依頼が非常に多くて身体が追いついていきません^^:
先日関東でも待ちに待った春一番が吹いたのでこれから徐々に暖かくなって深夜の作業もだいぶ楽になるのでそれまで何とか頑張ります。。。
ということで前回に引き続き今回もお問い合わせの際に説明が楽なようにセラコートの作業に関するネタですが、

今回はマフラーへのセラコートに関してですが・・・、

通常作業を受ける際にこのように新品の状態であれば・・・

これと言った問題もなくスムーズに作業が行え、仕上がりも問題ないのですが、

このように使用済みのマフラーの場合に焼け痕が酷かったり、ビニールやワイヤー関係のゴムが焼き付いてしまっていたり、ショート管など鉄製の場合に錆が酷かったりした状態において作業が可能か? また仕上がりはどんな感じになるのか?というお問い合わせを頂くのですが、
この場合は、

まずそのままサンドブラストを当てても完全に焼け痕を消す事が出来ず仕上がりの際にせっかく施工した耐熱コーティングがムラっぽく見えてしまう恐れがあるので、まずはこの状態で一旦磨きを入れて焼け痕や焼き付きを除去していきます。

で、この磨き作業は当然一本一本手作業で行いますので・・・

焼けが酷いと一日作業となりますが、ここでしっかり下地を作っておけば仕上がりも良くなると自分に言い聞かせてひたすら磨きます。
ですので基本的に状態が悪くても出来る限りベストな仕上がりになるよう調整しながら作業を進めますので中古の状態でも基本的に問題はありません。

あとは磨き終わったらブラストを当てて肌の調整を整えて・・・

このようにフランジが取り外せない場合には先にフランジだけ作業を行ってしまい、

フランジが仕上がったら最後に全体を極薄かつ塗りムラの無いよう注意しながら施工して完成です。

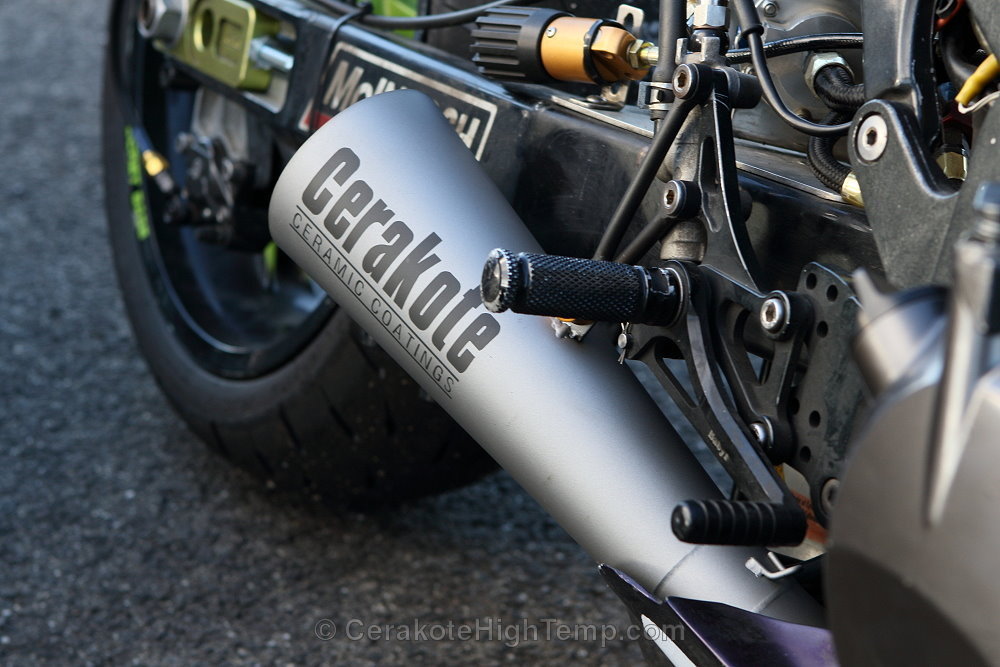
セラコートのグレーシャーシリーズは1200℃ という高い耐熱性能に加えて高密着性も売りの一つですのでコーティングをした下から錆や酸化が発生する可能性は余程酷い環境下じゃない限り問題ないレベルです。
耐熱テストの様子はこちらの動画でご確認いただけます。


グレーシャーシリーズのカラーバリエーションですが、ブラック以外にゴールドとシルバー、そして新たにラインナップに加わったグリーンから選ぶことが可能で、それぞれの色をミックスすることによって好みのガンメタやメタリックグリーンなど可能な範囲で調色が可能です。
先日関東でも待ちに待った春一番が吹いたのでこれから徐々に暖かくなって深夜の作業もだいぶ楽になるのでそれまで何とか頑張ります。。。
ということで・・・
☆ 2月中の納期の作業受付は一旦中止しております ☆
またお問い合わせへの返答が現在遅れ気味となっておりますので寛大な心でお待ちください。。。
また時間に余裕を持っていただけると非常に助かりますので何卒宜しくお願いいたします・・・。
※ 今月から至る所でシーズン入りのようでちょくちょくお問い合わせを頂いておりますNOSのリフィル作業は通常通り受け付けております。☆ 2月中の納期の作業受付は一旦中止しております ☆
またお問い合わせへの返答が現在遅れ気味となっておりますので寛大な心でお待ちください。。。
また時間に余裕を持っていただけると非常に助かりますので何卒宜しくお願いいたします・・・。
ということで前回に引き続き今回もお問い合わせの際に説明が楽なようにセラコートの作業に関するネタですが、
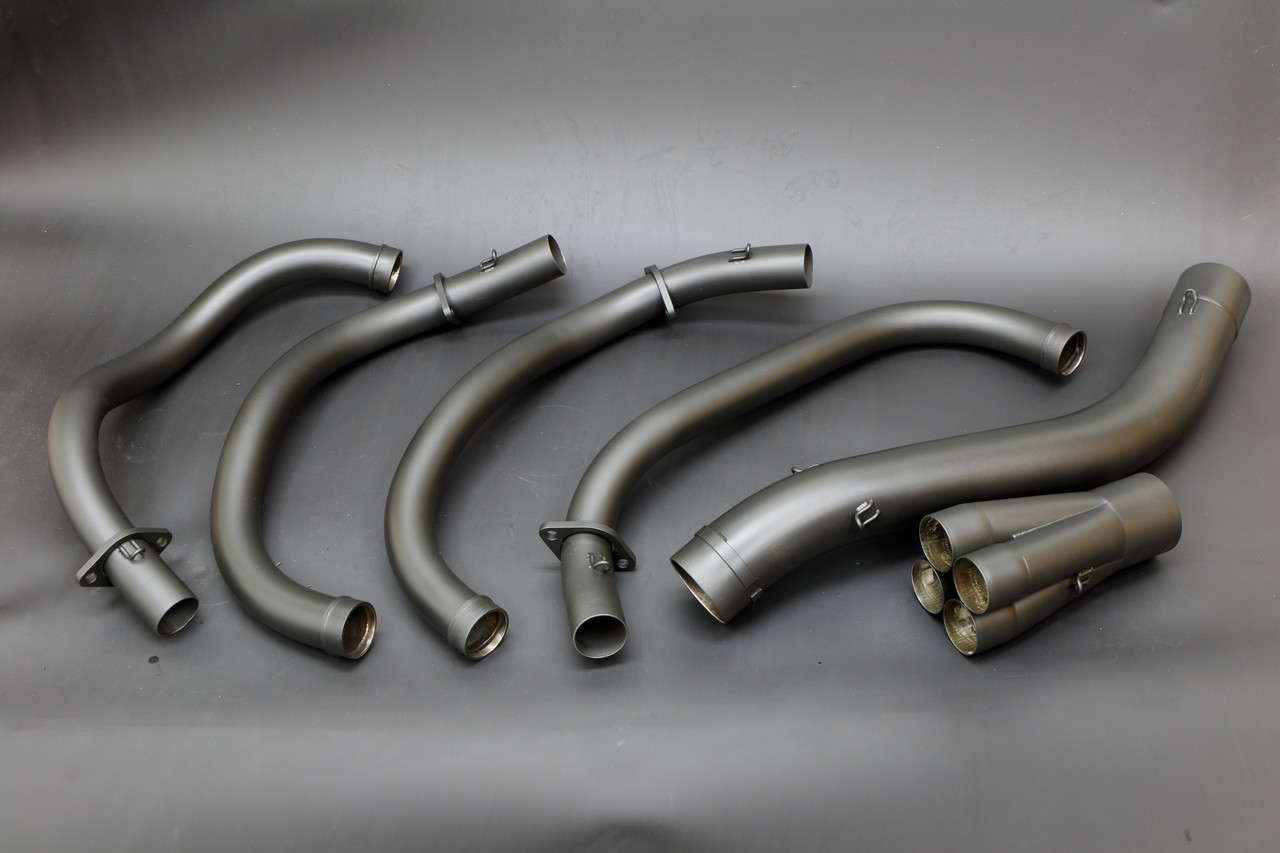
今回はマフラーへのセラコートに関してですが・・・、
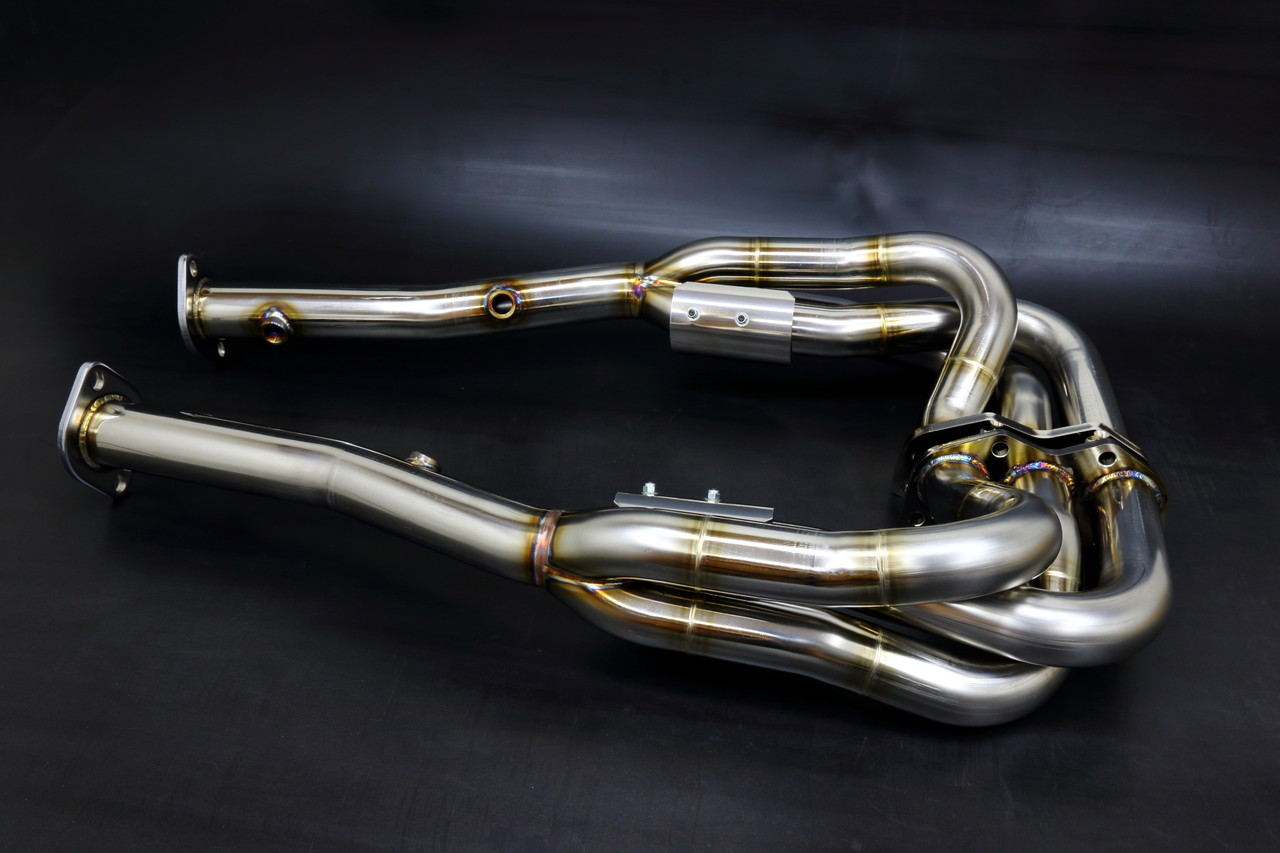
通常作業を受ける際にこのように新品の状態であれば・・・
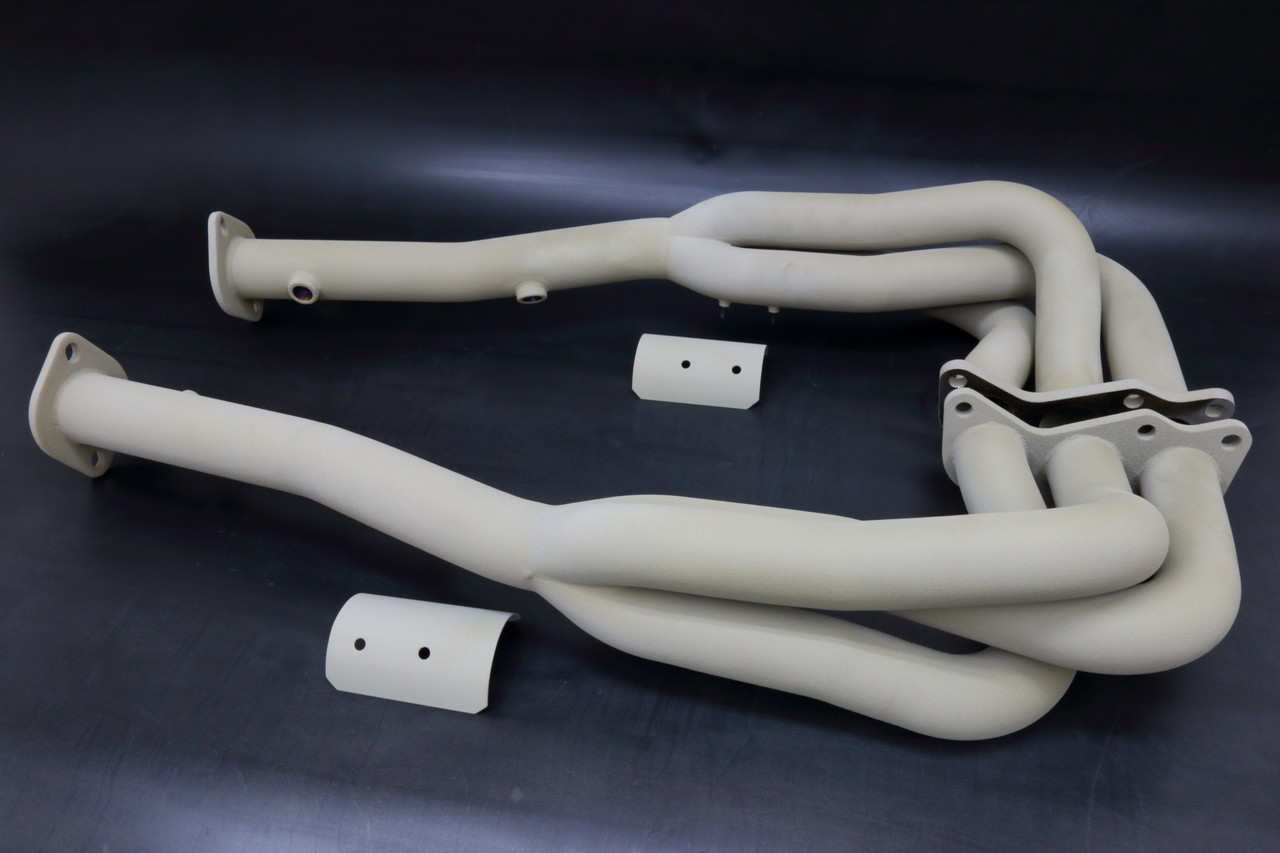
これと言った問題もなくスムーズに作業が行え、仕上がりも問題ないのですが、
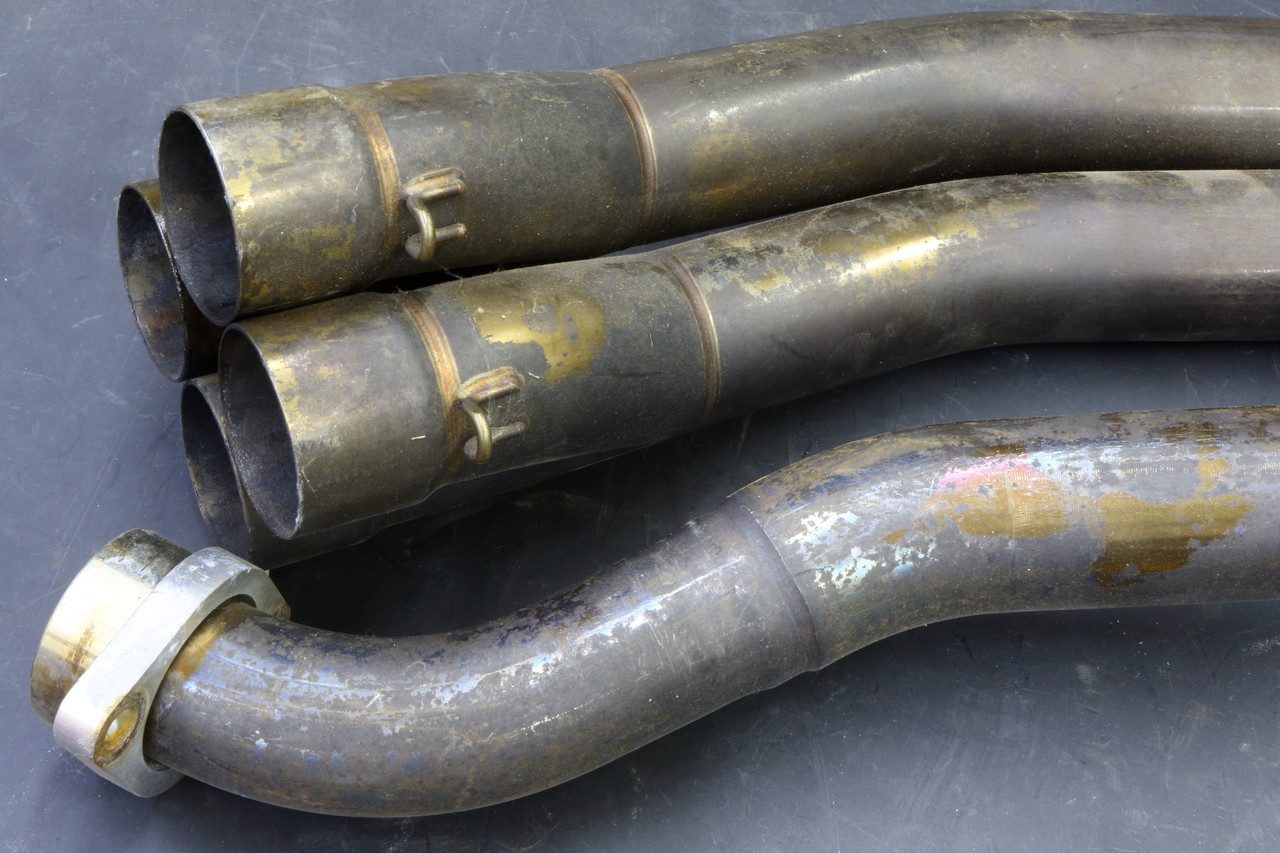
このように使用済みのマフラーの場合に焼け痕が酷かったり、ビニールやワイヤー関係のゴムが焼き付いてしまっていたり、ショート管など鉄製の場合に錆が酷かったりした状態において作業が可能か? また仕上がりはどんな感じになるのか?というお問い合わせを頂くのですが、
この場合は、

まずそのままサンドブラストを当てても完全に焼け痕を消す事が出来ず仕上がりの際にせっかく施工した耐熱コーティングがムラっぽく見えてしまう恐れがあるので、まずはこの状態で一旦磨きを入れて焼け痕や焼き付きを除去していきます。
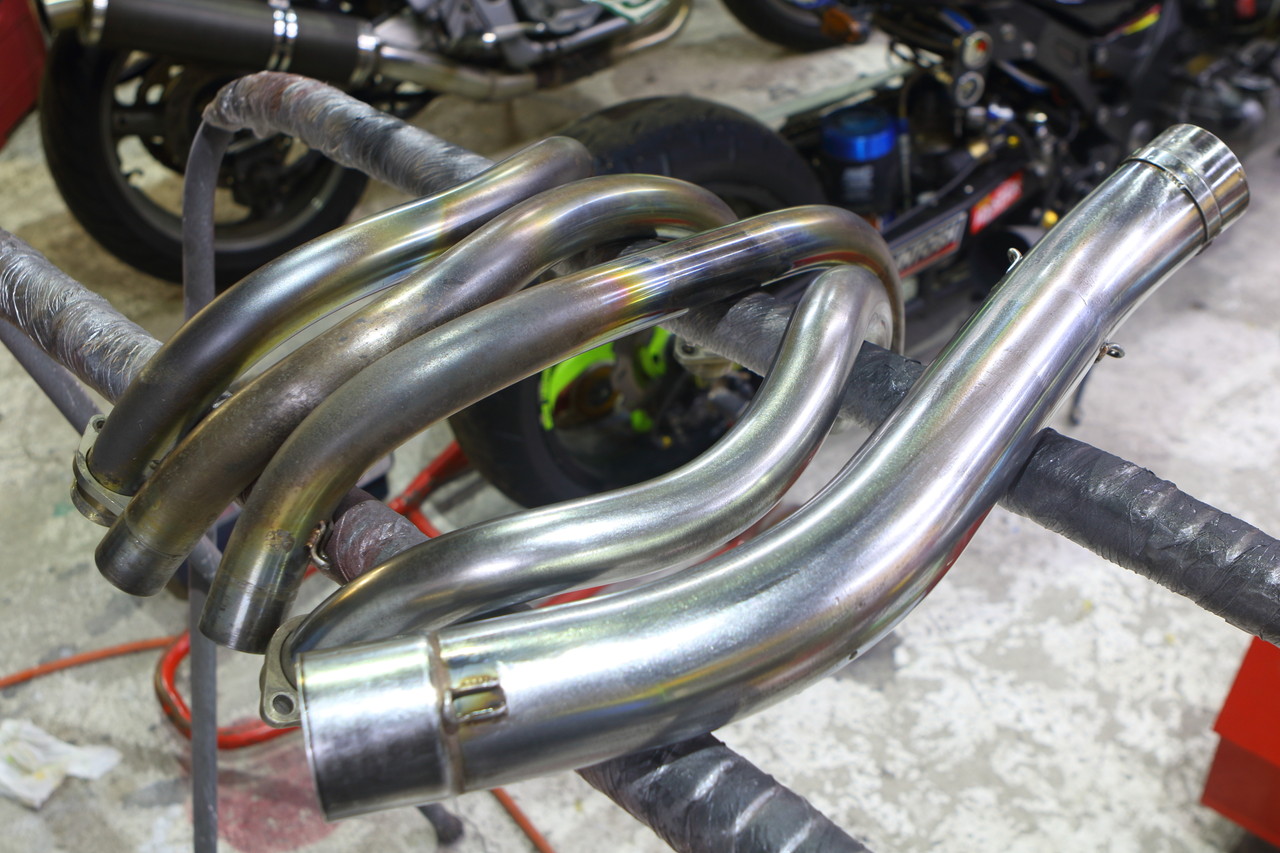
で、この磨き作業は当然一本一本手作業で行いますので・・・
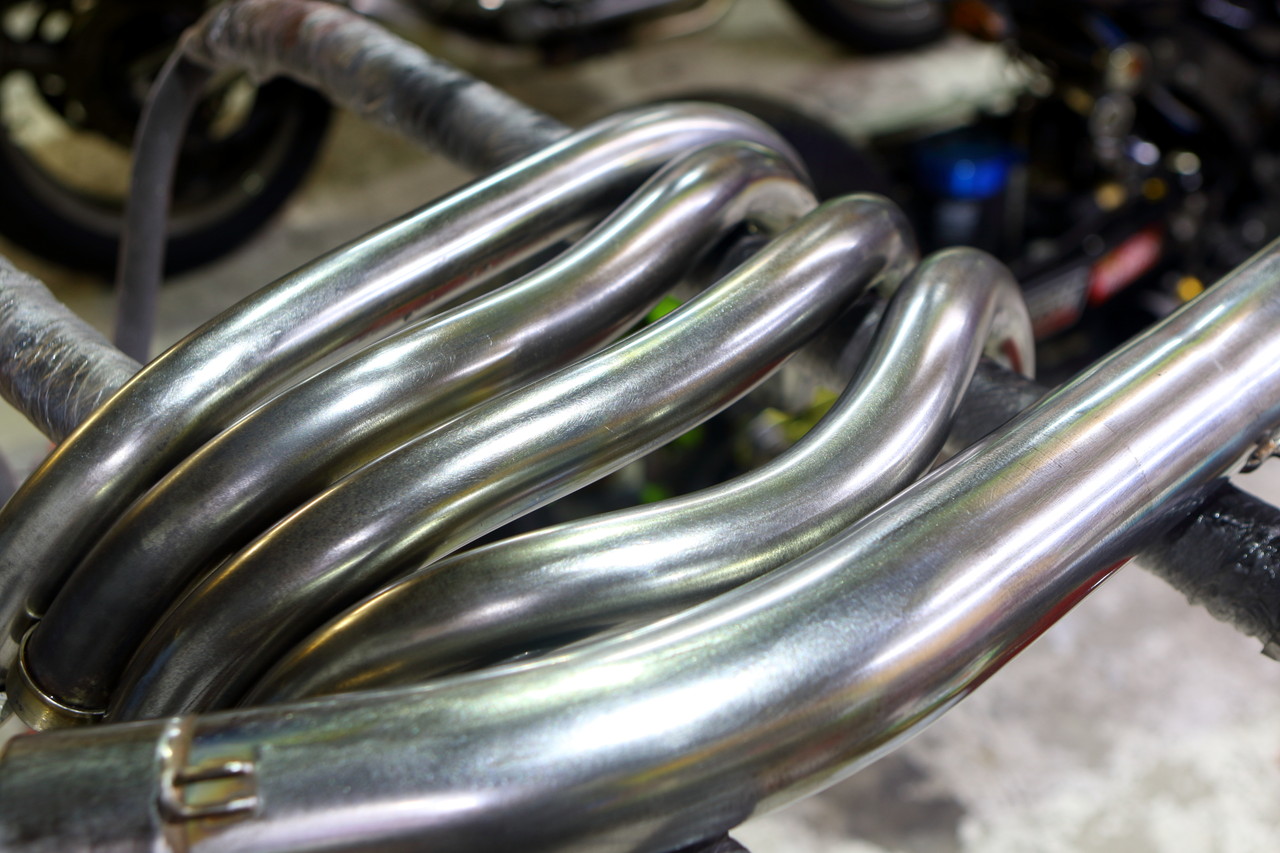
焼けが酷いと一日作業となりますが、ここでしっかり下地を作っておけば仕上がりも良くなると自分に言い聞かせてひたすら磨きます。
ですので基本的に状態が悪くても出来る限りベストな仕上がりになるよう調整しながら作業を進めますので中古の状態でも基本的に問題はありません。

あとは磨き終わったらブラストを当てて肌の調整を整えて・・・
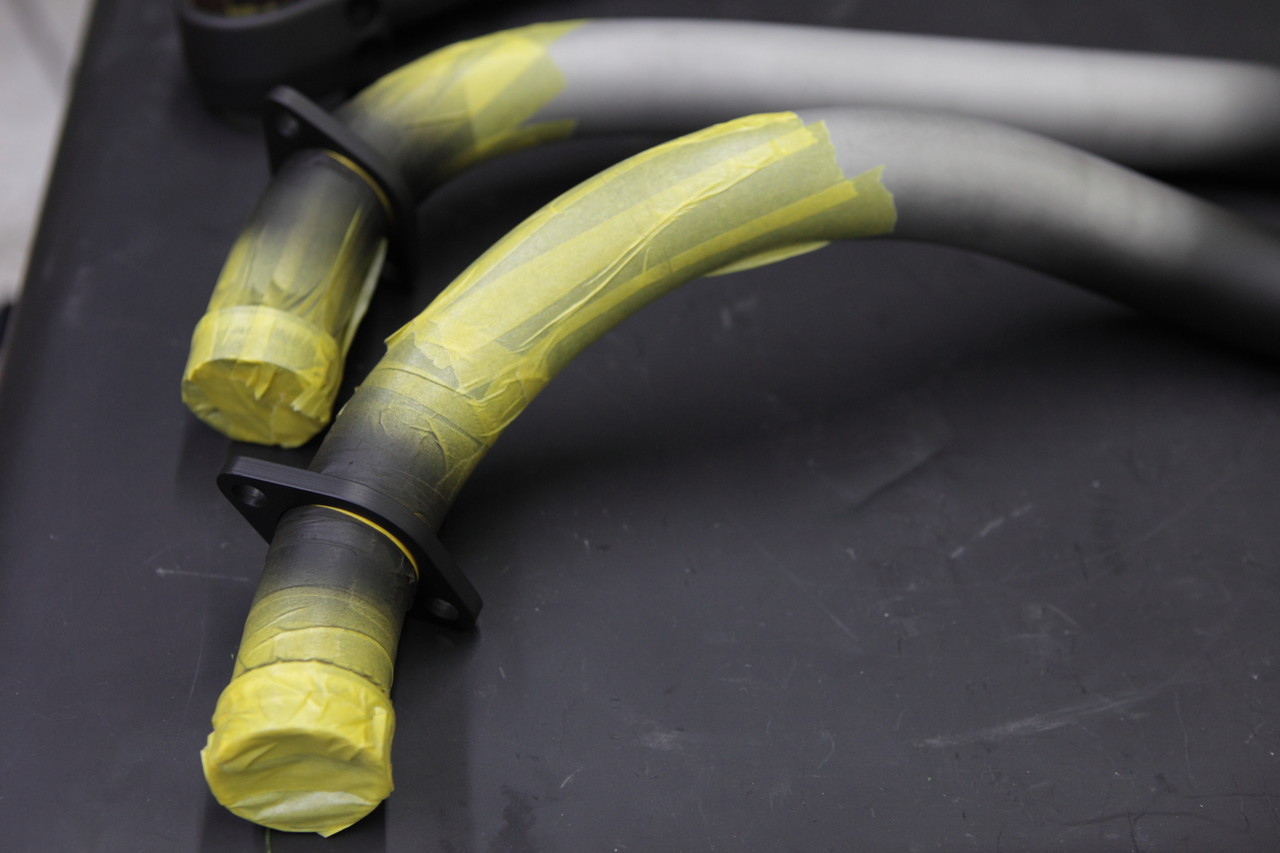
このようにフランジが取り外せない場合には先にフランジだけ作業を行ってしまい、
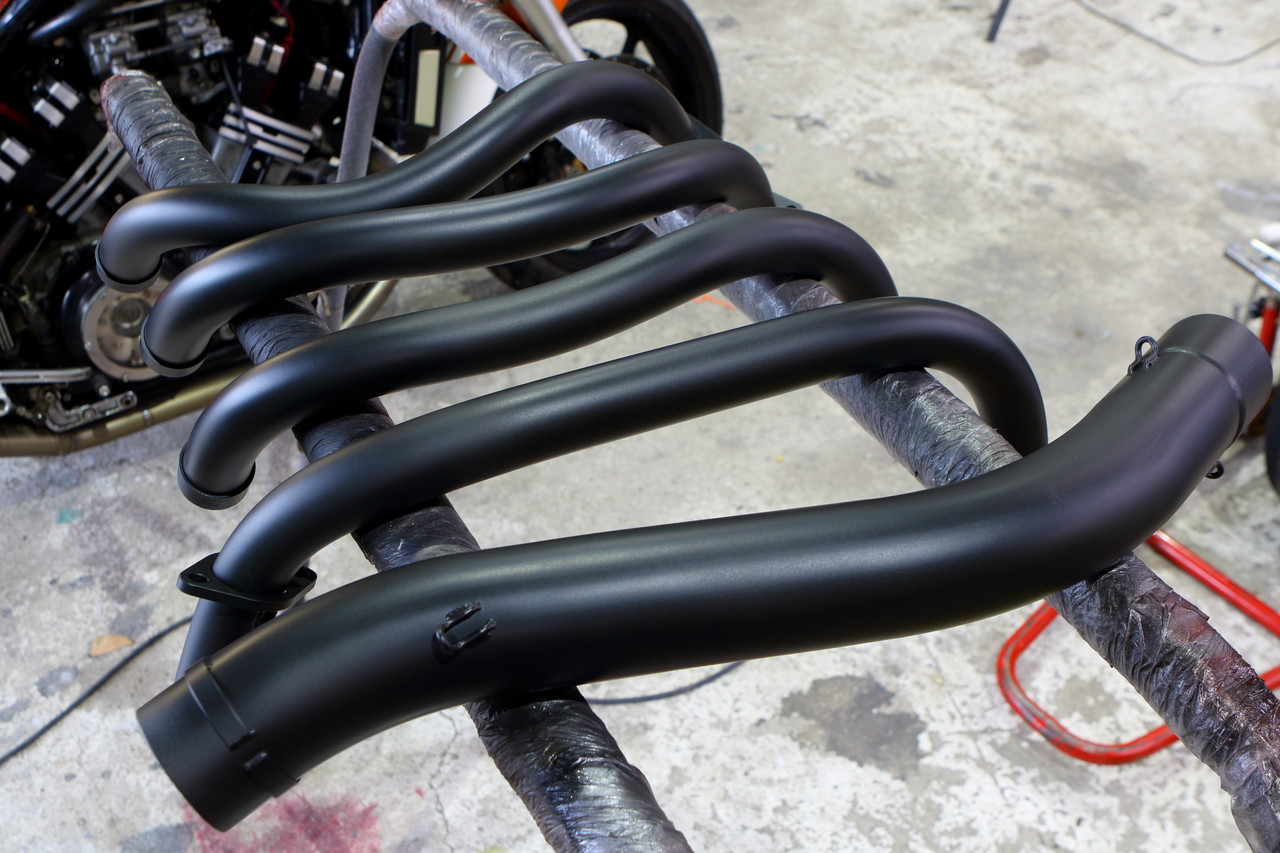
フランジが仕上がったら最後に全体を極薄かつ塗りムラの無いよう注意しながら施工して完成です。
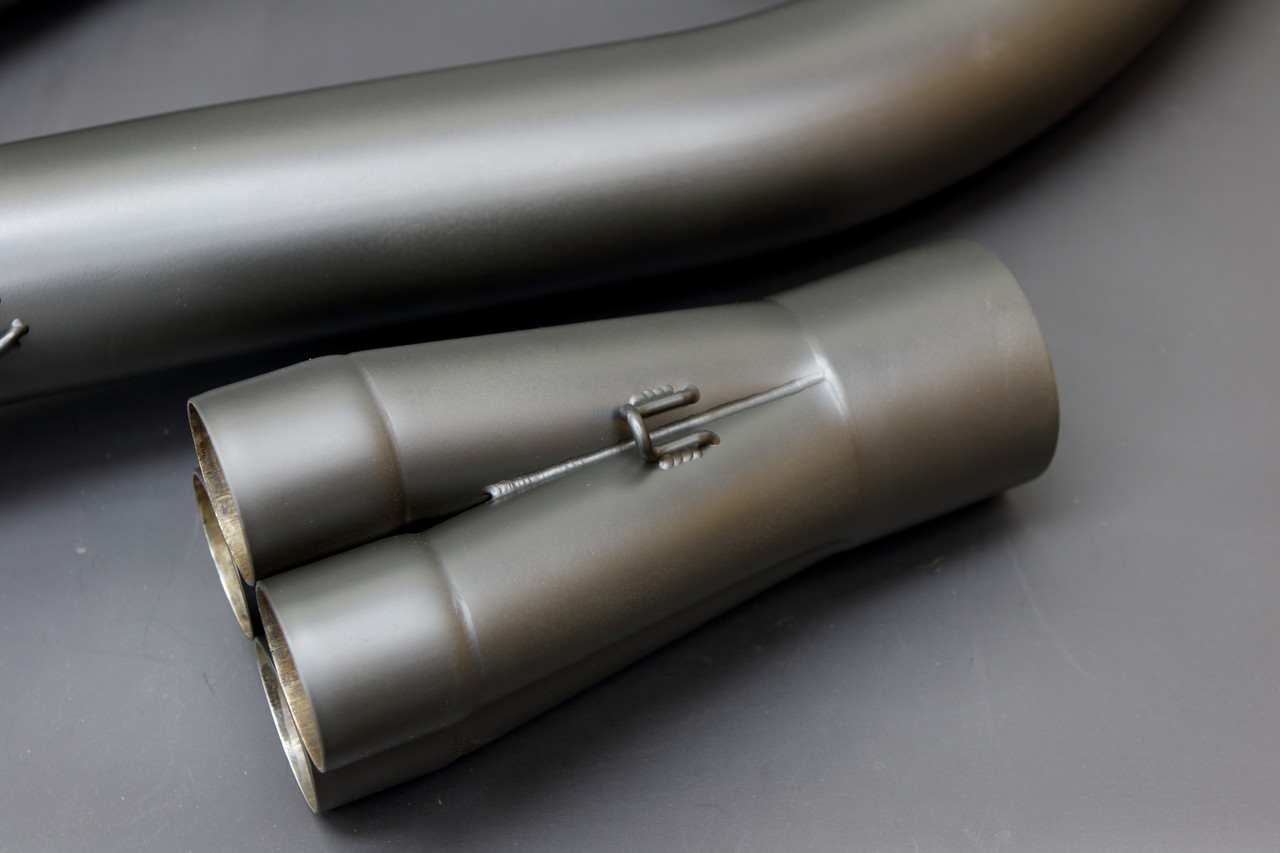
セラコートのグレーシャーシリーズは1200℃ という高い耐熱性能に加えて高密着性も売りの一つですのでコーティングをした下から錆や酸化が発生する可能性は余程酷い環境下じゃない限り問題ないレベルです。
耐熱テストの様子はこちらの動画でご確認いただけます。

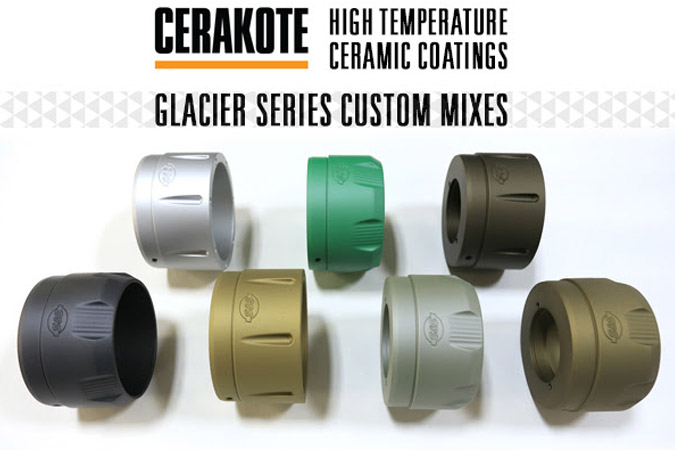
グレーシャーシリーズのカラーバリエーションですが、ブラック以外にゴールドとシルバー、そして新たにラインナップに加わったグリーンから選ぶことが可能で、それぞれの色をミックスすることによって好みのガンメタやメタリックグリーンなど可能な範囲で調色が可能です。
2017年02月10日
P-202 アークティックブラック
間違えて先日の記事を消去してしまいました。。。
砂粒さん、one offさん、せっかくコメント頂いたのにすみません。。。
で、差し替えのネタじゃないですが、ちょくちょくお問い合わせを頂いた際に説明に使える参照記事が欲しいな。ということで、セラコートの製品の中で放熱性に特化したP-202 アークティックブラックというコーティングの施工手順と色味をこの機会に参考程度にアップしておきます。
まず放熱性に特化したと言われてもどの程度効果があるのか?という話ですが、それを説明する前にwikipedia より、
〜 熱放射 〜
熱を運ぶ過程には大きく分けて次の三通りがある。
熱伝導
移流(対流)
熱放射
熱伝導は物体が移動せず直接触れ合うことにより、移流は流体の流れを媒介させることにより間接的に熱を伝える。どちらも熱は熱振動のまま伝わってゆく。それに対し熱放射では、輸送元の物体が電磁波を出し、輸送先の物体がそれを吸収することによって熱が運ばれる。この過程だと、二つの物体のあいだに媒介する物質がなく、真空であったとしても熱が伝わる。
そして今回のP-202 アークティックブラックの場合は熱放射を利用した放熱性ということで、
放射率(ほうしゃりつ、英: emissivity)は、物体が熱放射で放出する光のエネルギー(放射輝度)を、同温の黒体が放出する光(黒体放射)のエネルギーを 1 としたときの比である。0 以上 1 以下の値(無次元量)であり、物質により、また、光の波長により異なる。
キルヒホッフの法則によると, 放射率εと吸収率αは等しい:ε = α
また、エネルギー保存則から、ある波長の光が物体に当たった時、反射率ρ、透過率τ、吸収率αの和は 1 になる:ρ + τ + α = 1
もしも、物体が十分に厚ければ、透過率τは 0 になる。するとρ + α = 1となる。
この式に上記のキルヒホッフの法則を使うと
ρ = 1 - ε
となる。
すなわち、放射率εが大きければ反射率は小さく、逆に小さければ反射率は大きい。このことから、光をなるべく反射するには、放射率の小さな素材で物体表面を覆えばよいということがわかる。
例えば、消防士の着る耐熱服の表面が金属でコーティングされているのは、金属の放射率が広範囲の波長において低い(反射率が高い)ためである。高温な物体から照射される熱放射を反射することにより、消防士の体を高温から守るのである。
よく分かって頂けましたでしょうか?
今ひとつ理解できなかった方はご安心ください。自分もですので。。。
とりあえずこの記事中では ” 1 ” に近いほど熱放射率が悪く、 ” 0 ” に近いほど熱放射率が良いという程度の認識で問題ないと思いますが、
一般的な例として
アルミニウム 0.02−0.1
鉄(酸化面) 0.5-0.9
ゴム 0.95
クロム酸化物 0.81
一般塗料 0.80〜0.95
油性ペンキ、 0.92〜0.96
水 0.92〜0.96
人体 0.98
といった感じなのですが、P-202 アークティックブラックの熱放射率は
P-202 アークティックブラック 0.73
と施工を施してもなお鉄の酸化面と同レベルの放射率を誇ります。
※ セラコートの中には色によっては 0.44とさらに放射率の高いモノも存在していますので、うちで放熱加工を施工する場合には今回のように色の希望が無い限りは放射率優先の配色となります。
※ P-202 アークティックブラックの耐熱温度は260℃ となりますので、エキゾーストなど高温になる部分への施工は推奨しておりません。
という事で実際の作業の流れですが、
こちらのシリンダーは昨年ご依頼を頂いて納めたモノになるのですが、ハーレーのシリンダーで夏場の熱対策にと、別途用意した社外のシリンダーヘッドの結晶塗装のブラックとのバランスを考えてP-202 のアークティックブラックをご指定頂いての作業となったのですが、

一見、アルミ地のようなシリンダーも角をカリカリと爪で引っかくとパリパリと樹脂のような分厚い塗膜がポロポロと。

で、この如何にも熱を外に伝えず篭らせてしまいそうな分厚い塗膜の上から施工をしても全く意味が無いので、まずはこの分厚い塗膜を剥離剤を使って綺麗に剥がします。

そして綺麗に剥がし終えたら一度綺麗に洗浄をして高温の炉にて焼き飛ばしを行い・・・

今度はマスキングをしてサンドブラストにて肌の表面に凸凹を付けて表面積を稼ぎ放熱効果を上げる肌質に整えます。
で、本当は一番放熱性が良いのはこのままの状態なのですが、現実的にはアルミや鉄は素地のままでは酸化し腐食や錆びが発生してしまいますので、そのままでは途端に放熱性が悪くなってしまう事からそれを防ぐ為に仕方なく塗装をして表面を保護します。

ですので本来なら塗装したくないけど保護しなきゃならない=出きるだけ放熱の抵抗にならぬよう極薄の塗膜で保護をするようにと うちでは極小口径のエアブラシを用いてフィンの一枚一枚を時間を掛けて仕上げています。(実は企業秘密だったり・・・)
なのでうちでラジエターやオイルクーラーを施工するとメチャクチャ時間が掛かる分、若干割高となります・・・。

そして塗りあがったシリンダーを175℃に熱した炉で一時間焼付け作業を行ったら・・・

P-202 アークティックブラックの施工が完了です♪
色味的にはブラックと言うよりかは白味の強いダークグレー系の色味となります。
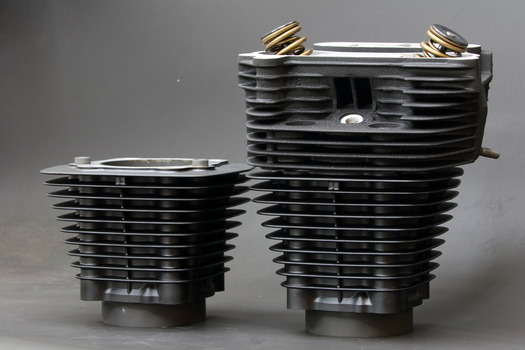
ただ、今回はこちらの社外のシリンダーヘッドに施された結晶塗装とのバランスをオーナーさんが一番気にされていたのですが、仕上がり的に色味も近く問題ないレベルとのことで納品をさせていただきました^^
また、こちらのP-202 アークティックブラックは塗膜を極薄にしても密着性や引っかき硬度、5%塩水腐食耐久性などは他のセラコート同様高い次元の性能を持ち合わせておりますので極薄の塗膜だからといって簡単に剥がれたり錆びや腐食に侵される心配はありません。
ということでP-202 アークティックブラックの紹介でした^^
次回は同じくお問い合わせの多い耐熱温度1200℃のグレーシャーシリーズを紹介します。

それにしてもこのハーレーの燃焼室はまた一段と綺麗でした。。。
砂粒さん、one offさん、せっかくコメント頂いたのにすみません。。。
で、差し替えのネタじゃないですが、ちょくちょくお問い合わせを頂いた際に説明に使える参照記事が欲しいな。ということで、セラコートの製品の中で放熱性に特化したP-202 アークティックブラックというコーティングの施工手順と色味をこの機会に参考程度にアップしておきます。
まず放熱性に特化したと言われてもどの程度効果があるのか?という話ですが、それを説明する前にwikipedia より、
〜 熱放射 〜
熱を運ぶ過程には大きく分けて次の三通りがある。
熱伝導
移流(対流)
熱放射
熱伝導は物体が移動せず直接触れ合うことにより、移流は流体の流れを媒介させることにより間接的に熱を伝える。どちらも熱は熱振動のまま伝わってゆく。それに対し熱放射では、輸送元の物体が電磁波を出し、輸送先の物体がそれを吸収することによって熱が運ばれる。この過程だと、二つの物体のあいだに媒介する物質がなく、真空であったとしても熱が伝わる。
そして今回のP-202 アークティックブラックの場合は熱放射を利用した放熱性ということで、
放射率(ほうしゃりつ、英: emissivity)は、物体が熱放射で放出する光のエネルギー(放射輝度)を、同温の黒体が放出する光(黒体放射)のエネルギーを 1 としたときの比である。0 以上 1 以下の値(無次元量)であり、物質により、また、光の波長により異なる。
キルヒホッフの法則によると, 放射率εと吸収率αは等しい:ε = α
また、エネルギー保存則から、ある波長の光が物体に当たった時、反射率ρ、透過率τ、吸収率αの和は 1 になる:ρ + τ + α = 1
もしも、物体が十分に厚ければ、透過率τは 0 になる。するとρ + α = 1となる。
この式に上記のキルヒホッフの法則を使うと
ρ = 1 - ε
となる。
すなわち、放射率εが大きければ反射率は小さく、逆に小さければ反射率は大きい。このことから、光をなるべく反射するには、放射率の小さな素材で物体表面を覆えばよいということがわかる。
例えば、消防士の着る耐熱服の表面が金属でコーティングされているのは、金属の放射率が広範囲の波長において低い(反射率が高い)ためである。高温な物体から照射される熱放射を反射することにより、消防士の体を高温から守るのである。
よく分かって頂けましたでしょうか?
今ひとつ理解できなかった方はご安心ください。自分もですので。。。
とりあえずこの記事中では ” 1 ” に近いほど熱放射率が悪く、 ” 0 ” に近いほど熱放射率が良いという程度の認識で問題ないと思いますが、
一般的な例として
アルミニウム 0.02−0.1
鉄(酸化面) 0.5-0.9
ゴム 0.95
クロム酸化物 0.81
一般塗料 0.80〜0.95
油性ペンキ、 0.92〜0.96
水 0.92〜0.96
人体 0.98
といった感じなのですが、P-202 アークティックブラックの熱放射率は
P-202 アークティックブラック 0.73
と施工を施してもなお鉄の酸化面と同レベルの放射率を誇ります。
※ セラコートの中には色によっては 0.44とさらに放射率の高いモノも存在していますので、うちで放熱加工を施工する場合には今回のように色の希望が無い限りは放射率優先の配色となります。
※ P-202 アークティックブラックの耐熱温度は260℃ となりますので、エキゾーストなど高温になる部分への施工は推奨しておりません。
という事で実際の作業の流れですが、
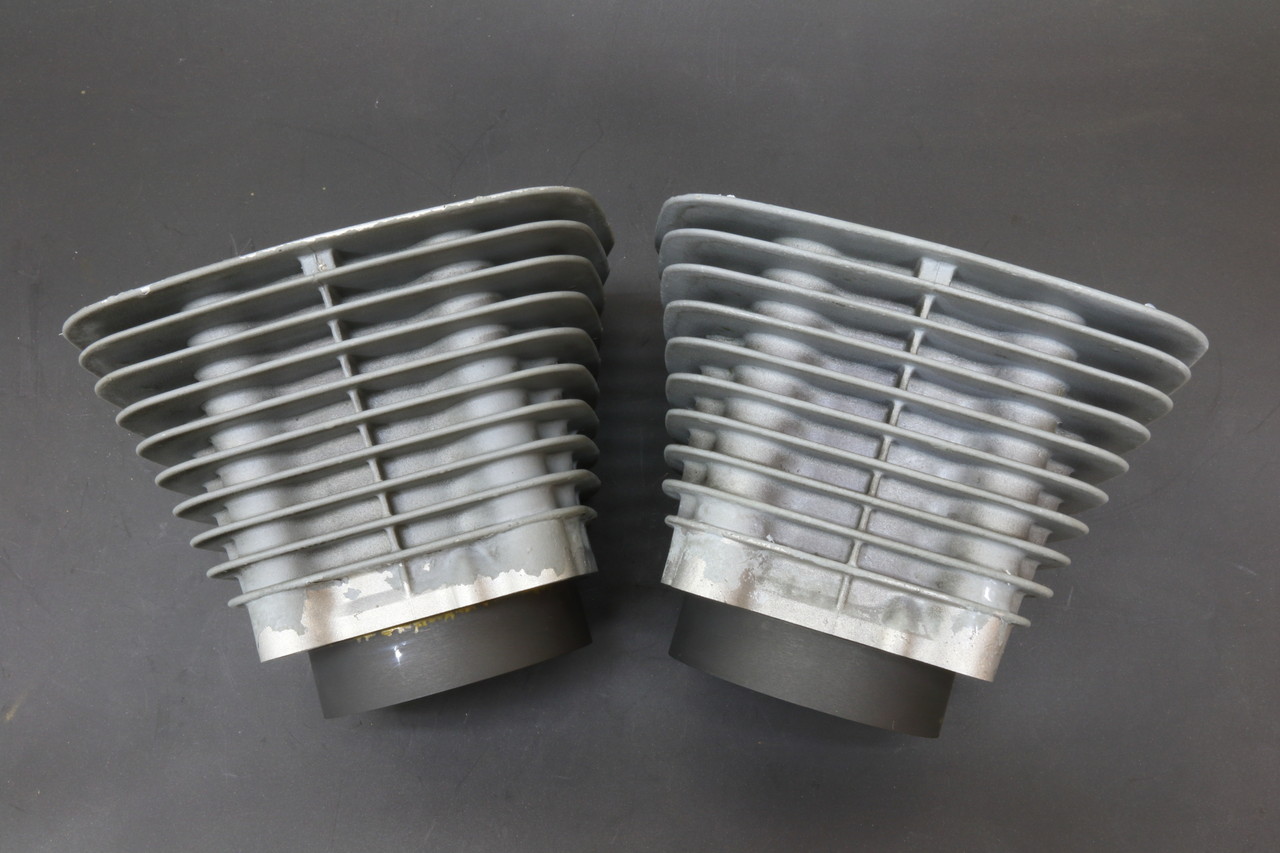
こちらのシリンダーは昨年ご依頼を頂いて納めたモノになるのですが、ハーレーのシリンダーで夏場の熱対策にと、別途用意した社外のシリンダーヘッドの結晶塗装のブラックとのバランスを考えてP-202 のアークティックブラックをご指定頂いての作業となったのですが、

一見、アルミ地のようなシリンダーも角をカリカリと爪で引っかくとパリパリと樹脂のような分厚い塗膜がポロポロと。
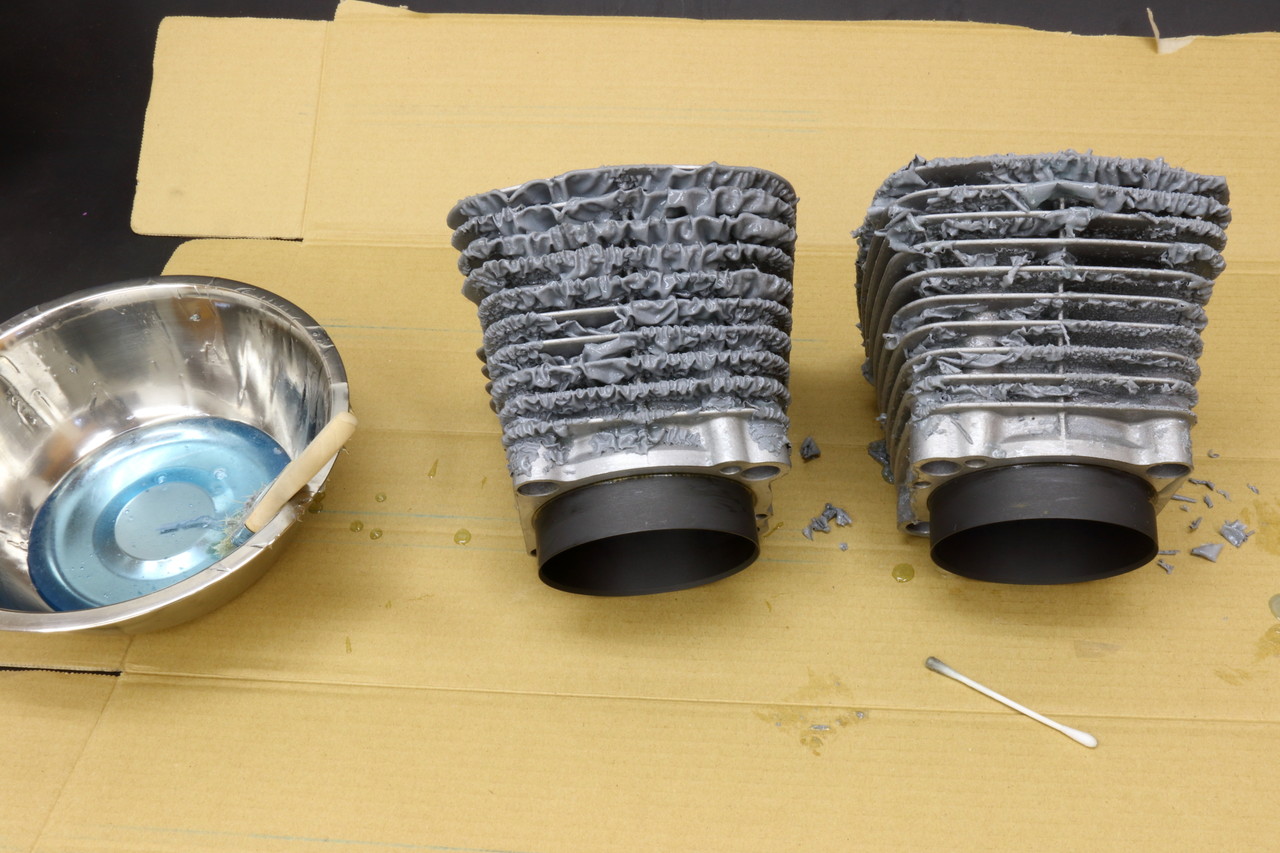
で、この如何にも熱を外に伝えず篭らせてしまいそうな分厚い塗膜の上から施工をしても全く意味が無いので、まずはこの分厚い塗膜を剥離剤を使って綺麗に剥がします。
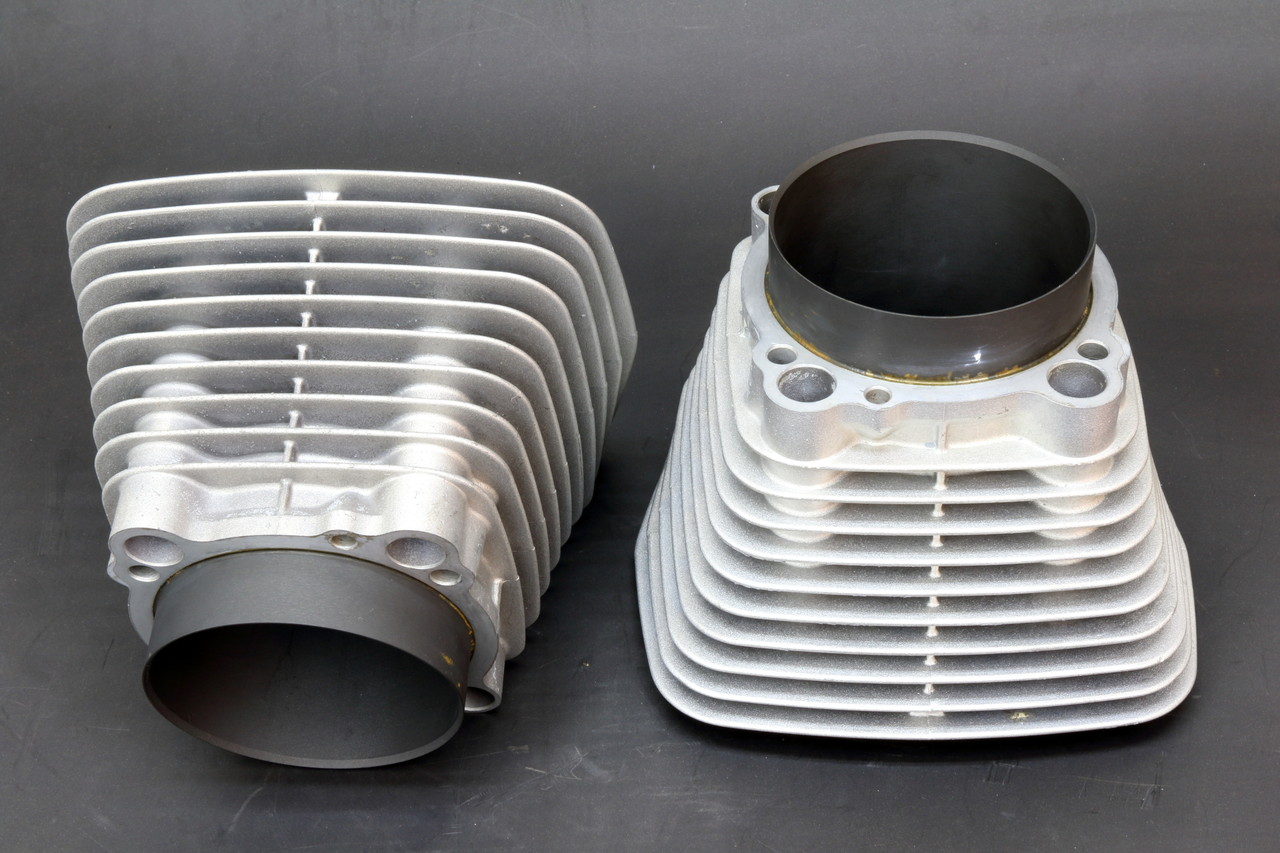
そして綺麗に剥がし終えたら一度綺麗に洗浄をして高温の炉にて焼き飛ばしを行い・・・

今度はマスキングをしてサンドブラストにて肌の表面に凸凹を付けて表面積を稼ぎ放熱効果を上げる肌質に整えます。
で、本当は一番放熱性が良いのはこのままの状態なのですが、現実的にはアルミや鉄は素地のままでは酸化し腐食や錆びが発生してしまいますので、そのままでは途端に放熱性が悪くなってしまう事からそれを防ぐ為に仕方なく塗装をして表面を保護します。

ですので本来なら塗装したくないけど保護しなきゃならない=出きるだけ放熱の抵抗にならぬよう極薄の塗膜で保護をするようにと うちでは極小口径のエアブラシを用いてフィンの一枚一枚を時間を掛けて仕上げています。(実は企業秘密だったり・・・)
なのでうちでラジエターやオイルクーラーを施工するとメチャクチャ時間が掛かる分、若干割高となります・・・。
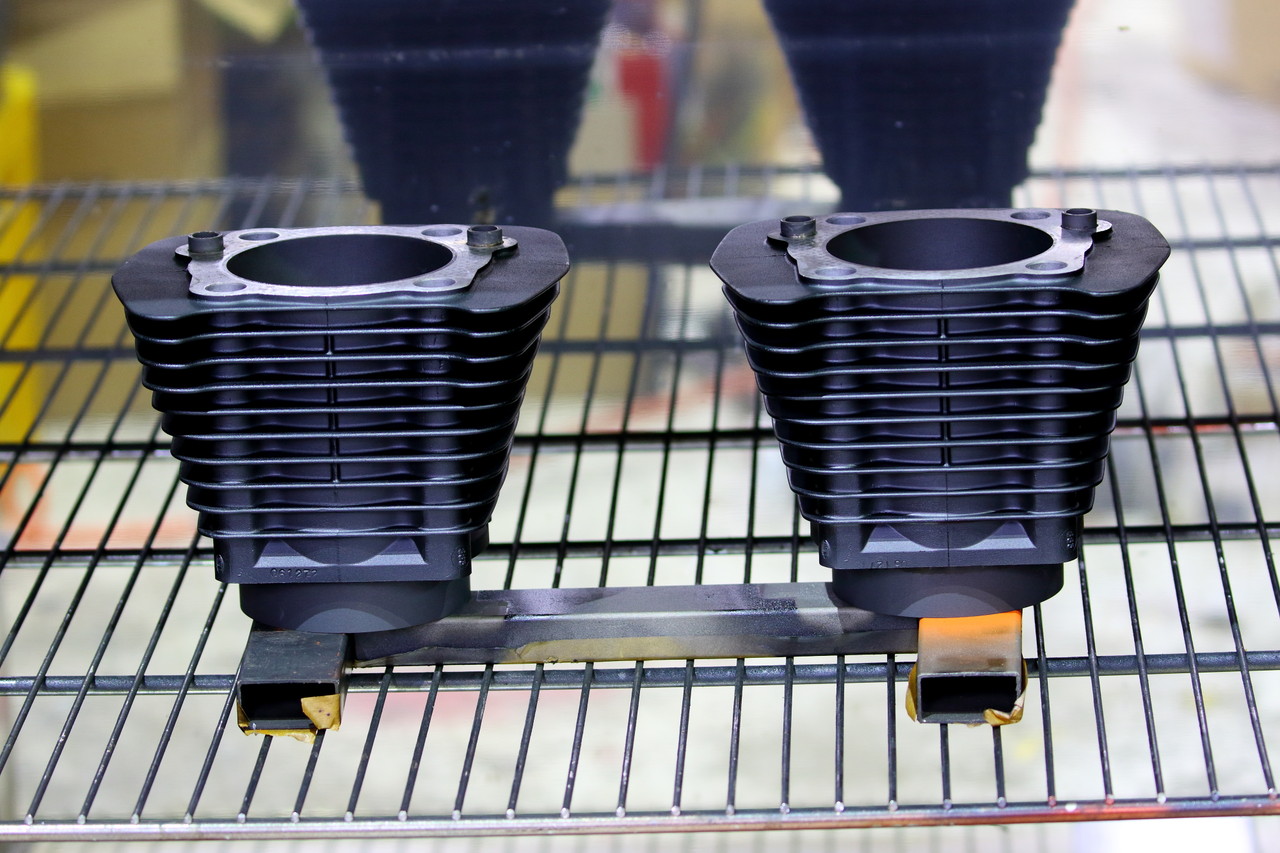
そして塗りあがったシリンダーを175℃に熱した炉で一時間焼付け作業を行ったら・・・
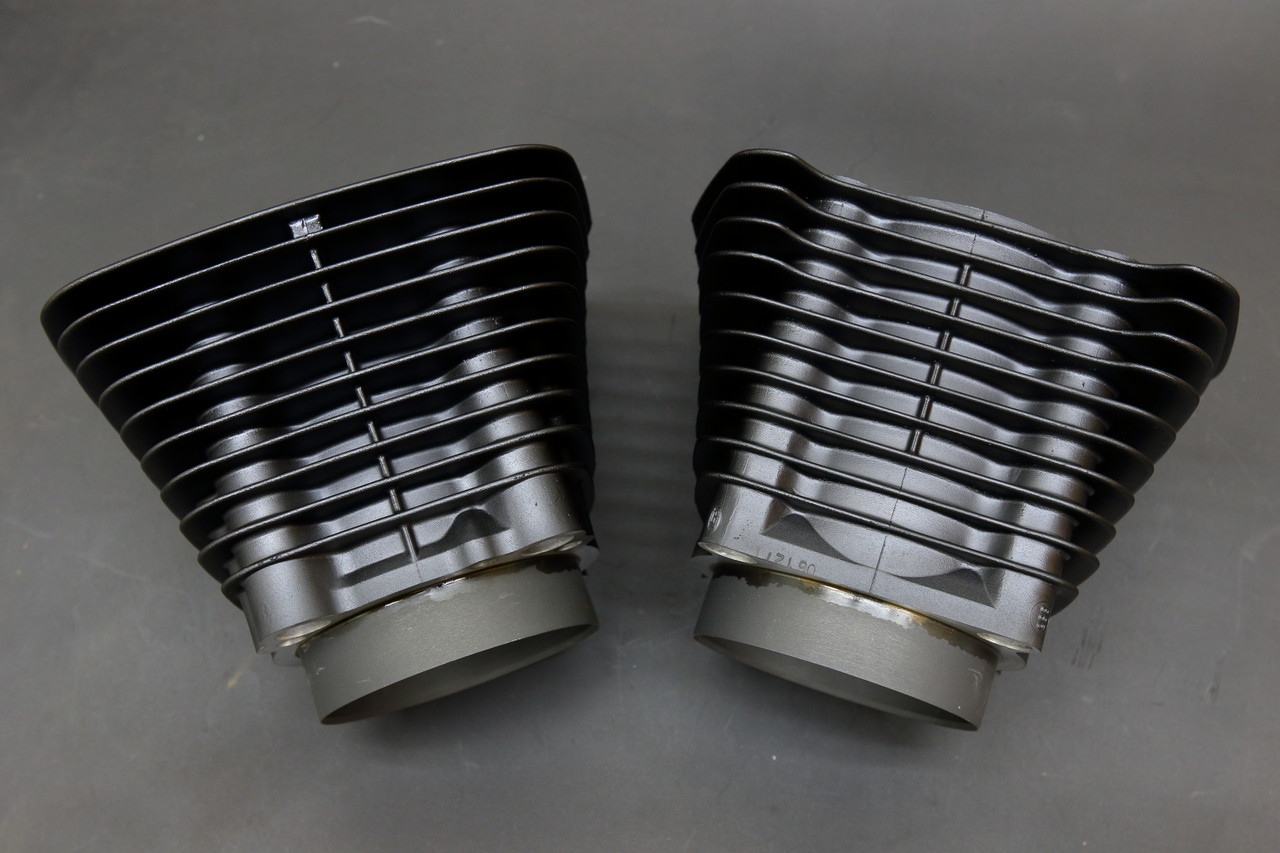
P-202 アークティックブラックの施工が完了です♪
色味的にはブラックと言うよりかは白味の強いダークグレー系の色味となります。
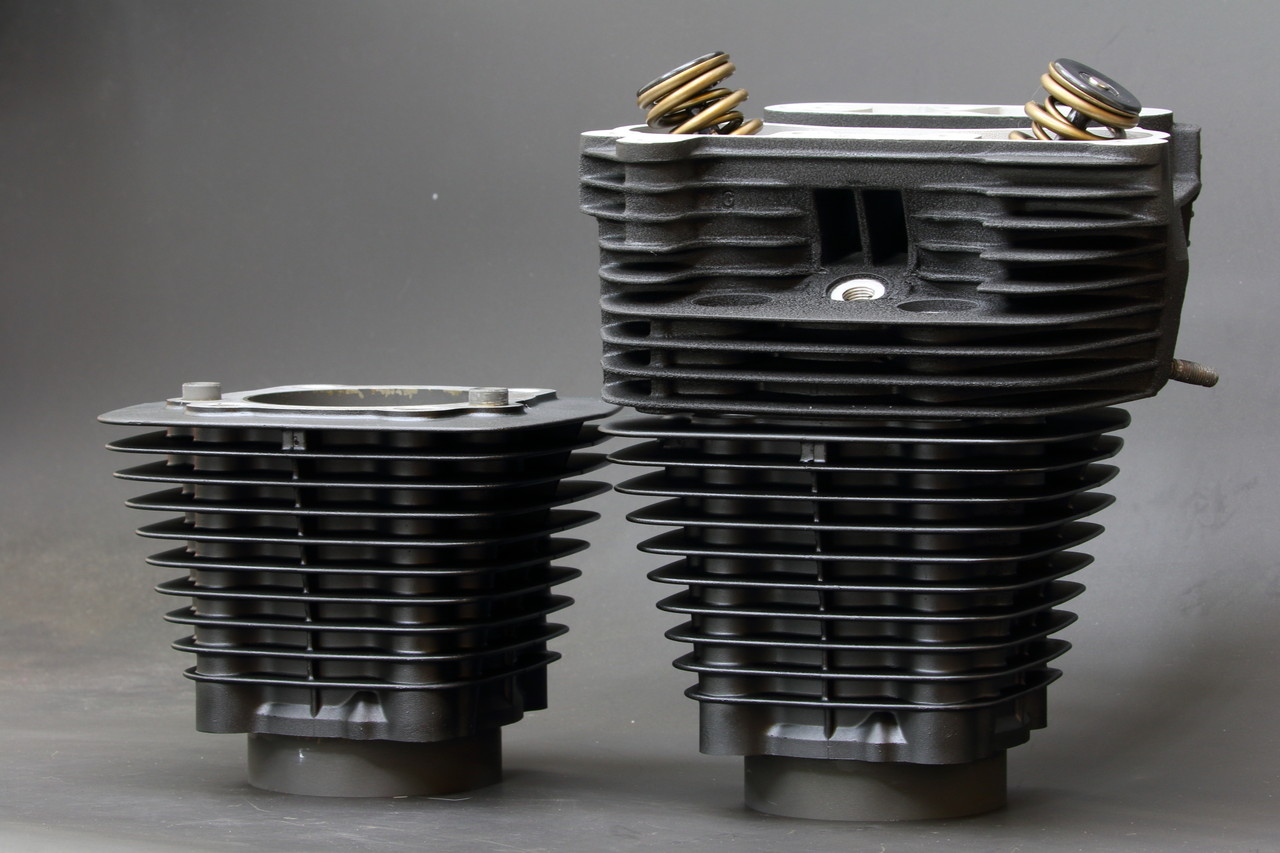
ただ、今回はこちらの社外のシリンダーヘッドに施された結晶塗装とのバランスをオーナーさんが一番気にされていたのですが、仕上がり的に色味も近く問題ないレベルとのことで納品をさせていただきました^^
また、こちらのP-202 アークティックブラックは塗膜を極薄にしても密着性や引っかき硬度、5%塩水腐食耐久性などは他のセラコート同様高い次元の性能を持ち合わせておりますので極薄の塗膜だからといって簡単に剥がれたり錆びや腐食に侵される心配はありません。
ということでP-202 アークティックブラックの紹介でした^^
次回は同じくお問い合わせの多い耐熱温度1200℃のグレーシャーシリーズを紹介します。

それにしてもこのハーレーの燃焼室はまた一段と綺麗でした。。。


